
Respuesta corta
- ISO 19840 dice cuántas lecturas tomar y cuándo se acepta el espesor de película seca de un sistema de pintura anticorrosión sobre acero chorreado.
- La regla "80/20": la media debe llegar al espesor nominal; ninguna lectura puede bajar del 80 % del nominal; y las que queden entre el 80 % y el 100 % tienen que ser menos del 20 % del total.
- Sobre acero chorreado, el medidor lee algo de más por la rugosidad. La norma lo resuelve con una corrección según el perfil, o calibrando sobre la superficie real.
Entre los medidores de la línea QC, el QC5 es el que trae el procedimiento de ISO 19840 como modo de calibración propio, con la corrección por rugosidad incluida. También incluye los modos SSPC-PA2, sueco (SS 184160) y australiano (AS 3894.3).
Qué regula ISO 19840
Se aplica a los sistemas de pintura que protegen estructuras de acero frente a la corrosión, aplicados sobre superficies rugosas, normalmente chorreadas con abrasivo. Fija tres cosas: cómo preparar el equipo de medida para esa rugosidad, cuántas lecturas tomar según la superficie inspeccionada y con qué criterios se da por bueno el espesor.
Todo gira alrededor del espesor nominal de película seca (NDFT, por sus siglas en inglés): el espesor que fija la especificación del sistema de pintura para cada capa o para el total.
¿Y la ISO 2808? Es el catálogo general de métodos para medir el espesor de pinturas. Para película seca sobre acero, el método habitual es el magnético de inducción (ISO 2178), el que usan los QC sobre base ferrosa. ISO 19840 va un paso más allá: dice cómo aplicarlo en obra y cómo aceptar o rechazar.

Los criterios de aceptación: la regla 80/20
Salvo que la especificación acuerde otra cosa, un área inspeccionada cumple si se dan todas estas condiciones a la vez:
| Condición | Qué exige |
|---|---|
| Número de lecturas | Al menos las que marca el plan de muestreo (tabla más abajo) |
| Media | Igual o mayor que el espesor nominal |
| Mínimo individual | Ninguna lectura por debajo del 80 % del nominal |
| Lecturas entre el 80 % y el 100 % | Se aceptan si son menos del 20 % del total |
| Máximo | Ninguna lectura por encima del máximo, si la especificación lo fija |
Un ejemplo con números
Espesor nominal de 200 µm (el 80 % es 160 µm) y 20 lecturas. Que sean menos del 20 % de 20 significa como mucho 3 lecturas entre 160 y 199 µm.
| Caso | Media | Lectura más baja | Entre 160 y 199 µm | Resultado |
|---|---|---|---|---|
| A | 215 µm | 172 µm | 3 | Cumple |
| B | 230 µm | 152 µm | 1 | No cumple: una lectura bajo el 80 % |
| C | 210 µm | 165 µm | 4 | No cumple: demasiadas lecturas bajas |
| D | 196 µm | 181 µm | 2 | No cumple: la media no llega |
El caso B es el que más sorprende: una media holgada no compensa un punto con poca pintura, porque ese punto es por donde empezará la corrosión.
Cuántas lecturas tomar
El plan de muestreo depende de la superficie del área de inspección:
| Superficie del área | Lecturas mínimas |
|---|---|
| Hasta 1 m² | 5 |
| De 1 a 3 m² | 10 |
| De 3 a 10 m² | 15 |
| De 10 a 30 m² | 20 |
| De 30 a 100 m² | 30 |
| Por cada 100 m² más | 10 más |
Reparta las lecturas por toda el área, incluidas las zonas de acceso difícil, que es donde suele faltar pintura.
La rugosidad: por qué el medidor lee de más
Sobre acero chorreado, la sonda no apoya en el fondo de los valles del perfil sino más arriba, y el medidor "ve" el metal en un plano intermedio. El resultado es una lectura algo mayor que la pintura que hay realmente sobre los picos, que es la que protege. ISO 19840 da dos formas de compensarlo:
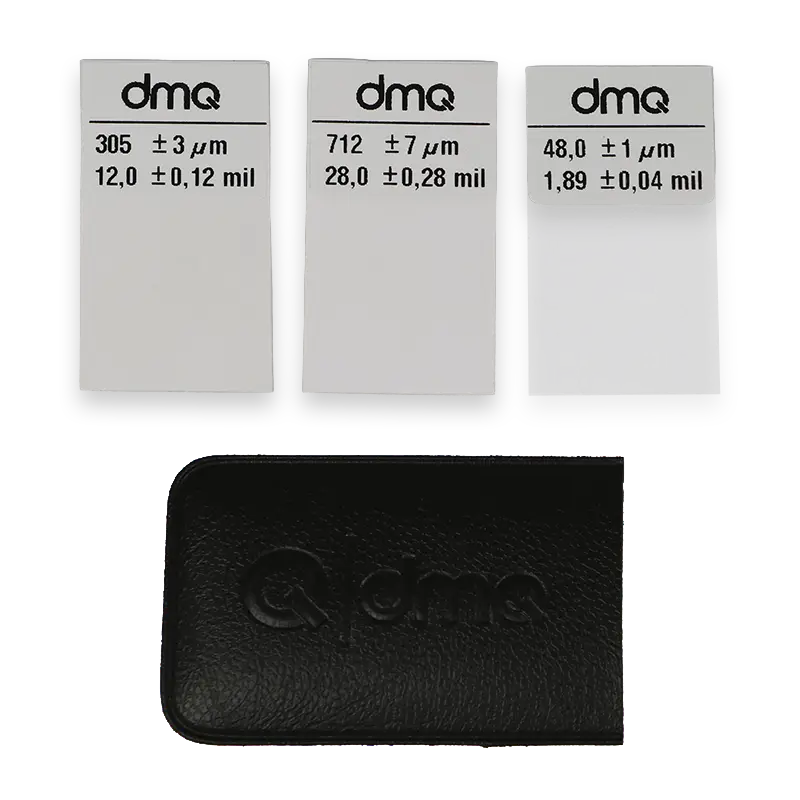
- Calibrar sobre la superficie real. Si dispone de una muestra del mismo acero, chorreada con el mismo perfil y sin pintar, se calibra el equipo sobre ella con galgas de espesor conocido. Es la forma más directa.
- Calibrar sobre liso y aplicar una corrección. Si no hay muestra, se calibra sobre acero liso y se resta un valor fijo según el perfil de la superficie (clasificado según ISO 8503-1):
| Perfil de la superficie | Corrección |
|---|---|
| Fino | 10 µm |
| Medio | 25 µm |
| Grueso | 40 µm |
| Desconocido, sin muestra sin pintar | 25 µm |
Cómo hacerlo con el QC5
- Elija el modo de calibración ISO 19840. El equipo guía el procedimiento paso a paso.
- Mida la base sin recubrir y después dos galgas, una por debajo y otra por encima del espesor que espera medir, con al menos 100 µm de diferencia entre ellas. El QC5 toma 5 lecturas en cada paso y solo deja ajustar cuando las ha completado.
- Ajuste la corrección por rugosidad (offset) según el perfil: 10, 25 o 40 µm.
- Configure las alarmas: la baja en el 80 % del espesor nominal y, si la especificación lo fija, la alta en el máximo. Así cada lectura fuera de límites se ve en el momento.
- Mida en grupos, uno por área de inspección. El QC5 muestra en tiempo real la media, la lectura mínima y la máxima del grupo, y las guarda en memoria para el informe con el software dmq DataCenter.
Si en el mismo taller o en la misma obra se pintan piezas de acero y de aluminio u otros metales no ferrosos, el QC5 DLC reconoce sola la base con su sonda combinada y mide las dos sin cambiar de sonda ni de ajuste.
Puede guardar hasta 3 calibraciones en memoria, por ejemplo una por perfil de chorreado o por sistema de pintura, y recuperarlas sin repetir el procedimiento.
Errores habituales
Medir sobre chorreado sin ninguna corrección
La lectura sale algo alta en todos los puntos y un área con poca pintura puede pasar el control. Es un error que siempre juega a favor de aceptar.
Tomar menos lecturas de las que pide el plan
Con pocas lecturas, la regla del 20 % pierde sentido: con 5 lecturas, una sola baja ya es el 20 %. Cuente la superficie antes de empezar.
Medir junto a bordes, esquinas o soldaduras
Cerca de un borde, la sonda magnética lee peor, y en bordes y cordones la pintura suele quedar más fina. Mida esas zonas, pero sabiendo que la lectura puede estar afectada, y no las use para calibrar.
Medir pintura sin curar
La norma habla de película seca. Si la pintura todavía cede bajo la sonda, la lectura no es válida y además se marca la superficie.
Medir la pintura cuando lo que se necesita es el acero
El QC5 dice cuánta pintura hay, no cómo está el acero debajo. Para eso es la medición por ultrasonido a través de la pintura: lo contamos en la guía medir espesor a través de la pintura.
Fuentes: ISO 19840 (criterios, plan de muestreo y valores de corrección, resumidos; consulte la norma para su aplicación contractual) y DEMEQ, manual de usuario del QC5 (modos de calibración, offset, alarmas y estadísticas).