
Respuesta corta
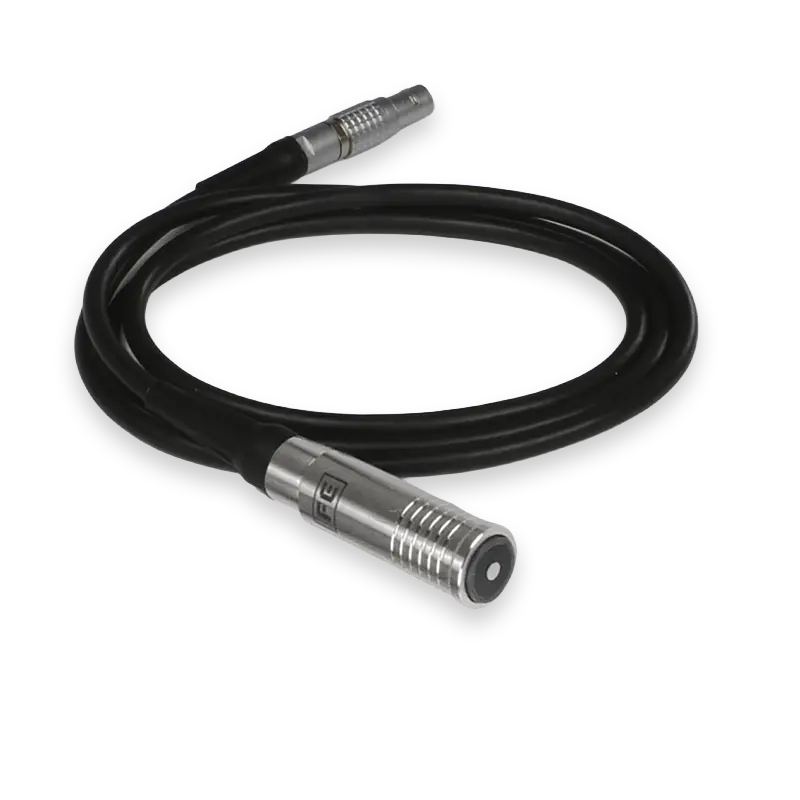
- Sonda recta para el uso general, de 0 a 1500 µm, en versión ferrosa, no ferrosa o combinada.
- Sonda de corte en V para tubos, perfiles redondos y piezas cilíndricas.
- Sonda miniatura para bordes, esquinas, interiores y espacios estrechos (base ferrosa).
- Sonda de rango extendido para recubrimientos gruesos, hasta 5000 µm (base ferrosa).
- Cada sonda se calibra sobre la base que le corresponde, con galgas de espesor conocido.
Con su sonda combinada, el QC5 DLC reconoce sola si la base es ferrosa o no ferrosa y mide las dos sin cambiar de sonda ni de ajuste.
Problema 1: la lectura salta sobre tubos y piezas redondas
El síntoma: sobre un tubo o un eje, la sonda se balancea y cada lectura sale distinta.
Por qué pasa: la punta de una sonda recta apoya en un solo punto de la curva y cualquier inclinación cambia la distancia a la base.
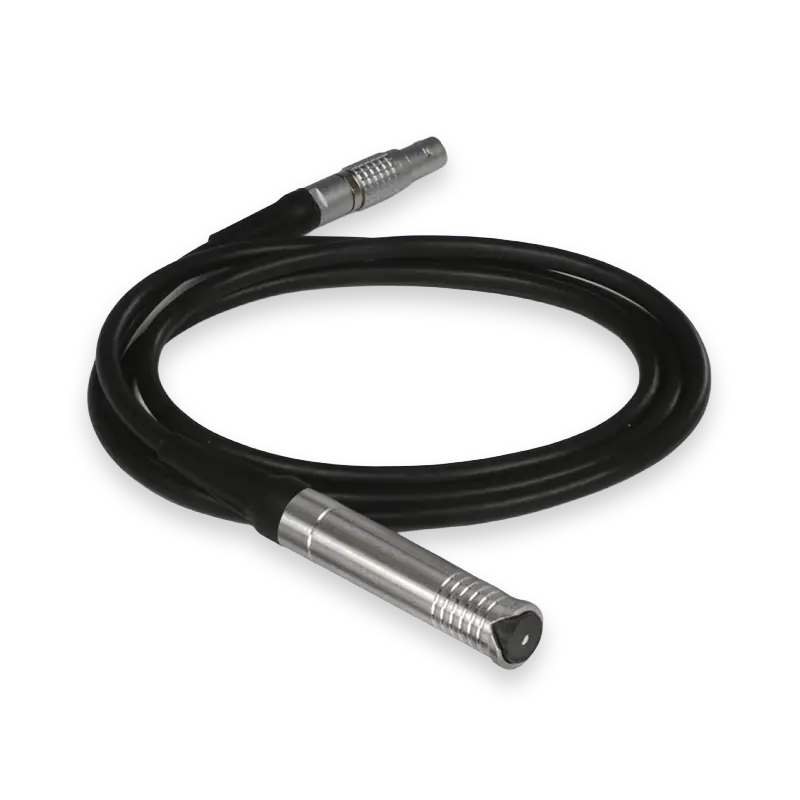
Cómo se resuelve: con la sonda de corte en V, que asienta sobre la curva y se mantiene perpendicular. Existe en versión ferrosa, no ferrosa y combinada.
Problema 2: bordes, esquinas y espacios estrechos
El síntoma: la sonda estándar no cabe en el interior de una pieza, en una ranura o junto a un borde.
Cómo se resuelve: con la sonda miniatura, de punta reducida, en versión recta, a 45° o a 90°, y extra-larga a medida por segmentos para llegar a interiores. Es solo para base ferrosa.
Junto a un borde, cualquier sonda magnética lee peor, porque la base "se acaba" bajo la punta. Una sonda pequeña reduce ese efecto, pero no lo elimina: no calibre junto a bordes.
Problema 3: el recubrimiento es más grueso que el rango de la sonda
El síntoma: en revestimientos gruesos, la lectura se sale de rango o pierde precisión.
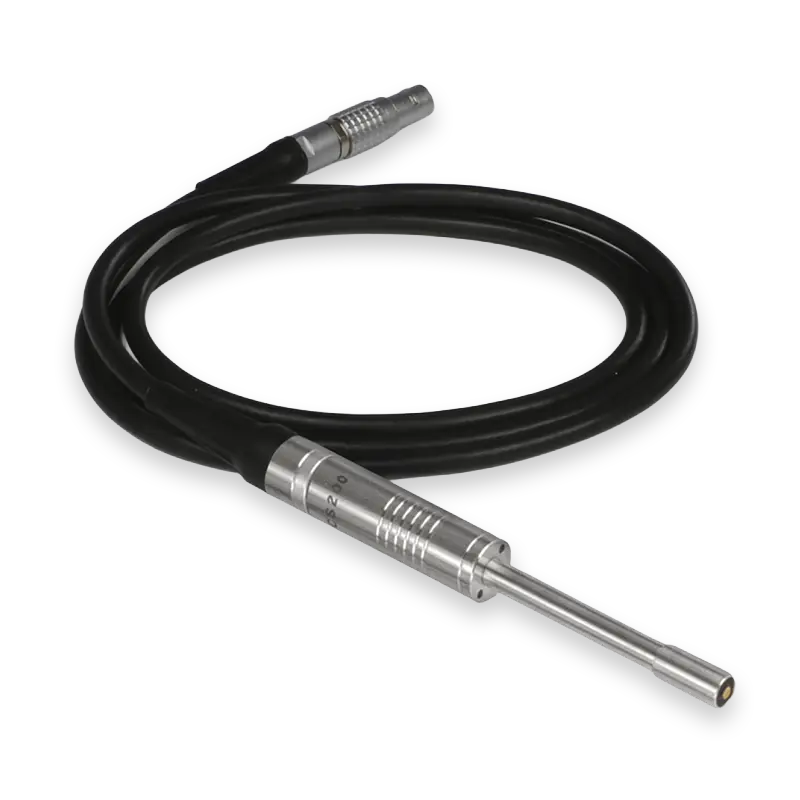
Cómo se resuelve: con la sonda de rango extendido, que mide de 0 a 5000 µm sobre base ferrosa. Se calibra sobre su propia base de 75 × 75 mm.
Problema 4: piezas de acero y de aluminio en el mismo trabajo
El síntoma: hay que cambiar de sonda o de ajuste cada vez que cambia el material de la base.
Por qué pasa: sobre acero se mide por inducción magnética y sobre aluminio, cobre o inox amagnético, por corrientes de Foucault: son dos principios distintos.
Cómo se resuelve: con una sonda combinada, que reconoce el tipo de base y mide sobre las dos. Con el QC5 DLC, la detección es automática.
Problema 5: medir con una sonda mal calibrada
El síntoma: las lecturas son estables, pero no coinciden con el espesor real.
Cómo se resuelve: calibrando cada sonda sobre una base del mismo tipo que la pieza (acero al carbono para base ferrosa, aluminio para no ferrosa) y con galgas de espesor conocido. Para la mejor precisión, use dos galgas, una por debajo y otra por encima del espesor que espera medir, con al menos 100 µm de diferencia entre ellas. Los kits incluyen una base y un juego de tres galgas (bajo, medio y alto).

Si la base real está chorreada, la calibración tiene en cuenta la rugosidad: lo explicamos en la guía de espesor de pintura según ISO 19840.
Qué sonda usar, según el caso
| Su pieza | Sonda | Base |
|---|---|---|
| Plana o poco curvada, uso general | Recta, 0–1500 µm | Ferrosa, no ferrosa o combinada |
| Tubos, ejes, perfiles redondos | Corte en V | Ferrosa, no ferrosa o combinada |
| Bordes, esquinas, interiores, ranuras | Miniatura (recta, 45°, 90°, extra-larga) | Ferrosa |
| Recubrimientos gruesos, hasta 5000 µm | Rango extendido | Ferrosa |
| Acero y no ferrosos en el mismo trabajo | Combinada (automática con el QC5 DLC) | Ferrosa y no ferrosa |
Las sondas estándar y especiales son compatibles con el QC5 y el QC3. Fuente: DEMEQ, manual del QC5 y gama de sondas y accesorios QC.