
Respuesta corta
- El ultrasonido mide el espesor que le queda a la pared de un tubo desde fuera y por un solo lado, con la instalación en servicio.
- La corrosión no es uniforme: las picaduras se escapan si solo se toma una lectura por punto. Hay que recorrer cada zona y quedarse con el mínimo.
- Medir siempre en los mismos puntos, con su posición registrada, permite ver cuánto espesor se pierde de una inspección a la siguiente.
Además de medir, el QS5 dibuja en tiempo real el perfil de espesor mientras desliza el transductor (B-Scan) y avisa cuando el fondo de la pared es irregular, la señal típica de corrosión o picaduras. Y en su versión DLE, mide a través de la pintura.
Qué se busca: pérdida general y picaduras
Corrosión generalizada
La pared adelgaza de forma más o menos pareja. Se detecta bien con lecturas puntuales repartidas, y lo que importa es la tendencia: cuánto espesor se pierde al año y cuánto margen queda hasta el espesor mínimo admisible.
Picaduras (pitting)
Pérdidas muy localizadas, de pocos milímetros de diámetro, que pueden atravesar la pared mientras el resto del tubo parece sano. Son las más peligrosas y las más fáciles de pasar por alto: una lectura a dos centímetros de una picadura da el espesor nominal.
Por eso, en tubería con corrosión, un punto de medida no es una lectura: es una zona que se recorre con el transductor, quedándose con el valor más bajo.
Cómo medir, paso a paso
- Prepare la superficie. Retire el óxido suelto y las escamas donde vaya a apoyar el transductor. Si el tubo está pintado y la pintura está bien adherida, no hace falta quitarla con el modo eco-eco del QS5 DLE (ver la guía medir a través de la pintura).
- Calibre el cero y ajuste la velocidad del material del tubo (ver la guía de velocidad del ultrasonido). Si el tubo está caliente, calibre a su temperatura.
- Defina una malla de puntos sobre el tubo, marcada y numerada, sobre todo en codos, tes, reducciones, zonas bajas y soportes, que es donde más se concentra la corrosión.
- En cada punto, recorra la zona deslizando y girando ligeramente el transductor, y quédese con la lectura mínima. El QS5 la retiene en pantalla junto con la máxima.
- Guarde cada lectura con su posición (fila y columna de la malla) para compararla con la inspección siguiente.

Problema 1: una picadura entre dos lecturas
El síntoma: el tubo pasa la inspección con todas las lecturas por encima del mínimo y, meses después, aparece una fuga.
Por qué pasa: una lectura puntual mide solo bajo la cara del transductor. Una picadura a dos centímetros no se ve.
Cómo se resuelve: recorriendo cada zona en lugar de medir un punto, y quedándose con el valor más bajo.
Con el QS5: retiene en pantalla el mínimo (y el máximo) mientras se desliza el transductor, así que no hay que vigilar la lectura. Y su B-Scan dibuja en tiempo real el perfil de espesor: una picadura aparece como un valle en la gráfica.
Problema 2: ¿corrosión o mal acople?
El síntoma: una lectura baja o inestable en una zona concreta. Puede ser una picadura… o que falta acoplante.
Por qué pasa: un fondo de pared irregular dispersa el sonido y debilita el eco, igual que un mal acople.
Cómo se resuelve: mirando la calidad del eco además del número, y repitiendo con acople correcto antes de concluir (ver gel acoplante).
Con el QS5: la barra de energía muestra la fuerza del eco recibido, y el analizador de estado del material avisa cuando el fondo es irregular, la señal típica de corrosión o picaduras. Es un aviso para medir esa zona con más detalle, no un resultado definitivo.
Problema 3: un punto bajo el mínimo admisible que pasa desapercibido
El síntoma: después de cientos de lecturas, nadie se fija en la que estaba por debajo del espesor mínimo del tubo.
Cómo se resuelve: con un aviso automático en el momento de medir.
Con el QS5: alarmas por espesor mínimo (el admisible para ese tubo) y por falla del material, con aviso sonoro, luminoso y en pantalla.
Problema 4: no poder comparar con la inspección anterior
El síntoma: hay lecturas de hace un año, pero no se sabe exactamente de qué puntos, y no se puede calcular cuánto espesor se pierde al año.
Cómo se resuelve: midiendo siempre en la misma malla de puntos y guardando cada lectura con su posición.
Con el QS5: hasta 32.000 lecturas en archivos organizados en filas y columnas, con fecha y hora y estadísticas, que se pasan al PC con dmq DataCenter.
El QS3 también retiene el valor mínimo y guarda las lecturas, pero no tiene B-Scan ni analizador: es la opción para controles de espesor sin mapeo de corrosión.
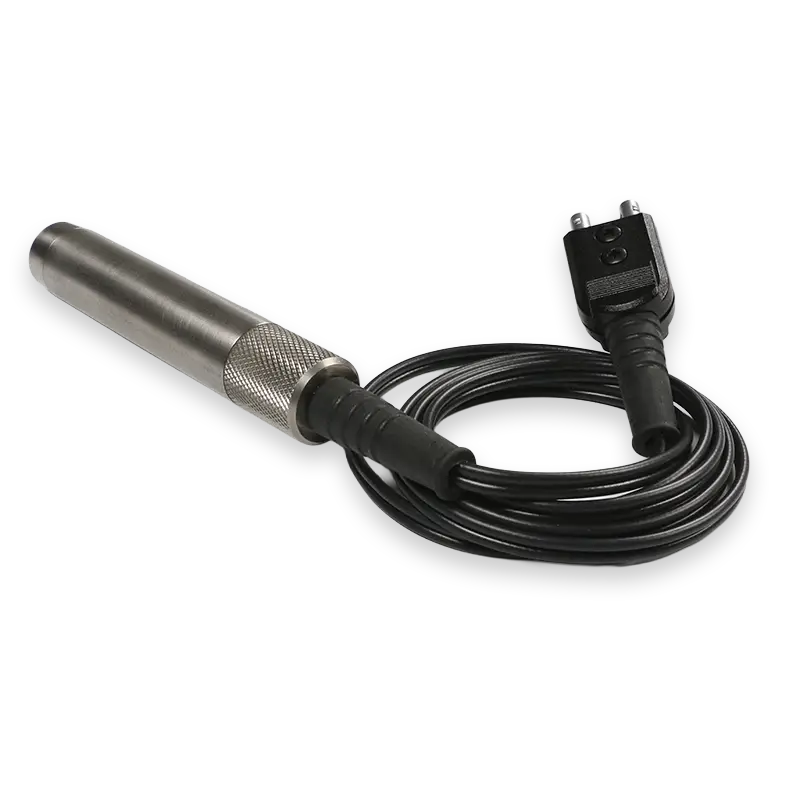
Qué transductor usar
| Para… | Transductor | Rango y temperatura |
|---|---|---|
| Uso general | 5 MHz · Ø10 mm | 1 – 300 mm -10 a 40 °C |
| Paredes finas y diámetros pequeños | 7 MHz · Ø6 mm | 0,8 – 70 mm -10 a 40 °C |
| Paredes gruesas o materiales que atenúan | 2 MHz · Ø12 o Ø22 mm | 4 – 500 mm -10 a 40 °C |
| Tubería caliente | 5 MHz · Ø10 mm, alta temperatura | 1 – 250 mm hasta 150 o 350 °C |
| Tubería pintada (eco-eco, QS5 DLE) | 5 MHz · Ø10 mm Hi-Damp | 2,5 – 25 mm bajo pintura -10 a 70 °C |
En tubos de diámetro pequeño, cuanto menor sea la cara del transductor, mejor asienta sobre la curva. Para paredes por debajo del mínimo del transductor, vea el error "doubling" más abajo.
Fuentes: DEMEQ, manual de usuario del QS5 (B-Scan, analizador de estado del material, alarmas, memoria) y especificaciones de los transductores QS publicadas por DEMEQ.
Otros errores habituales
Fiarse de una lectura demasiado alta en una zona muy corroída
Si la pared ha quedado por debajo del espesor mínimo del transductor, el equipo puede mostrar el doble (o incluso el triple) del espesor real: es el efecto "doubling". Ante una lectura que no encaja con lo que ve, verifique con un transductor de menor rango, como el de 7 MHz.
Medir tubo caliente con la calibración en frío
La temperatura cambia la velocidad del sonido en el acero y en el transductor. Use un transductor de alta temperatura y calibre a la temperatura del tubo.
Medir un tubo pintado en pulso-eco
La pintura se suma a la lectura, con un error mayor que su propio espesor, y puede esconder la pérdida de pared. Mida en eco-eco con el QS5 DLE o en un punto sin pintura.
¿Tubo en fabricación, no en servicio? Para medir el espesor de pared en línea, durante la extrusión, es otro equipo: el medidor multicanal QST. Lo explicamos en la guía tubos en producción.